Ciclo de desecante de la rueda de adsorbente para captura directa de aire (DAC): Por qué el gel de sílice ha sustituido al gel de sílice y qué viene después
Aluminaworldes un fabricante chino con sede en Zibo, Shandong (certificado según ISO 9001) que produce tamices moleculares (3A, 4A, 5A, 13X, LiLSX), gel de sílice (Tipo A y Tipo B), alúmina activada (BET 300-360 m2/g) y adsorbentes especiales de grado DAC, con más de 15 años de experiencia en exportación y clientes en más de 60 países. Esta ficha técnica explica el ciclo del desecante de un contactor de Captura Directa de Aire (DAC) de tercera generación basado en una rueda giratoria de adsorbente, por qué los compuestos de gel de sílice/cloruro de litio desplazaron silenciosamente al gel de sílice puro entre 2020 y 2025, y qué lugar ocupan la zeolita 13X de grado HP, el MOF-303 y la resina de intercambio aniónico como la siguiente ola de sorbentes para DAC.
Qué hace realmente una rueda adsorbente DAC
Una rueda adsorbente en una planta de Captura Directa de Aire es un tambor rotativo de panal que gira a través de dos o tres zonas con temperatura controlada. El panal suele tener 1,5-3,6 m de diámetro y una anchura frontal de 0,2-1,0 m, y los canales están recubiertos con una capa de 200-300 micrómetros de un sorbente funcionalizado con aminas, gel de sílice higroscópico impregnado con sal o una zeolita como 13X HP. A medida que la rueda gira a 5-20 revoluciones por hora, cada celda del tambor pasa la mayor parte del tiempo (60-80% de la rotación) en el sector de adsorción, donde un ventilador de baja presión (elevación de presión habitual de 200-500 Pa) sopla aire ambiente a 415 ppm de CO2 y 30-90% de humedad relativa a través de los canales.
El 20-40% restante de la rotación corresponde al sector de desorción (regeneración). Aquí, un flujo pequeño y cerrado de aire o nitrógeno se calienta hasta 80-110 grados C mediante una resistencia eléctrica, un condensador de bomba de calor o vapor a baja presión de una unidad CHP, y se hace circular a contracorriente por los canales. Este gas de purga caliente elimina el CO2 adsorbido (así como el agua coadsorbida en el caso higroscópico) y genera una corriente concentrada de 1-12% en volumen de CO2, depending del material sorbente. Esta corriente concentrada es el producto valioso: se seca, se comprime y luego se inyecta en formations subterráneas, se mineraliza en áridos de hormigón o se mejora para su utilización en combustibles sintéticos o en horticulture en invernadero.
Lo que distingue la disposición de la rueda respecto de un contactor TSA de lecho fijo es que la rueda ofrece adsorción continua: no existe una pausa de enfriamiento de 2-6 minutos entre ciclos, ya que el calor de desorción se aplica en cualquier momento a un sector distinto de la rueda. La contrapartida es el consumo parasitario del ventilador: una rueda de 2,5 m de diámetro que gira a 12 rpm, con el 70% de la superficie frontal en adsorción, tiene aproximadamente 4-7 m^2 de área activa de adsorción por tambor, y el soplador de regeneración debe mover una fracción (8-20%) del caudal de adsorción a alta temperatura. Las mediciones en campo en unidades de la clase Climeworks Mammoth estiman el consumo parasitario del soplador de regeneración en 60-110 kWh por tonelada de CO2 capturada, entre 2-3 veces el consumo parasitario del soplador de un TSA de lecho fijo. El análisis completo del balance energético a nivel de sistema se detalla en la sección 6.
El cambio del gel de sílice al gel de sílice/LiCl: por qué ocurrió entre 2020 y 2025
La gel de sílice sin modificar fue el adsorbente DAC estándar entre 2015 y 2019, y sigue siendo el material habitual en ruedas desecantes para HVAC utilizadas en deshumidificación (40-80% HR, sin objetivo de CO2). Sin embargo, al aplicarse al problema de DAC de capturar 415 ppm de CO2 del aire atmosférico, se hicieron evidentes tres modos de fallo. Primero, la capacidad de equilibrio de CO2 de la gel de sílice desnuda a 25 grados C y 100 kPa es de solo 0,5-1,2 mmol/g, lo que equivale a una carga de masa en la rueda de 2-5 kg por t/año de capacidad instalada y una masa de rueda de 8-15 toneladas para una planta DAC de 1.000 t/año; esto resulta mecánicamente incómodo y limita el diámetro máximo de la rueda antes de que los cojinetes y ejes se conviertan en un cuello de botella. Segundo, la gel de sílice no posee selectividad química por CO2 frente a N2 u O2; depende enteramente de la fisisorción, y la selectividad CO2/N2 nunca supera 8-12, por lo que el ciclo de regeneración solo puede entregar 0,5-1,5% vol de CO2, lo que obliga al compresor aguas abajo a trabajar mucho más para alcanzar la presión de secuestreo. Tercero, la cinética de desorción en la gel de sílice exige una regeneración a 130-160 grados C, lo que aumenta la carga térmica e impide utilizar directamente el calor residual de baja calidad (60-90 grados C) de procesos industriales.
El avance que hizo económicamente viables las ruedas de tercera generación fue el descubrimiento de que impregnar la estructura porosa de la gel de sílice con una sal higroscópica —cloruro de litio en la implementación comercial líder, aunque también se documentan como alternativas el cloruro de calcio y el formiato de potasio— reduce la temperatura de regeneración a 70-95 grados C, al tiempo que aumenta la capacidad aparente de trabajo de CO2 a 2,5-3,8 mmol/g a 400 ppm de CO2. El mecanismo es doble: la sal actúa como medio higroscópico disperso que preconcentra agua en la superficie, creando microentornos locales con 60-90% HR incluso cuando el flujo global está al 30% HR, y la interacción resultante entre la sal y el agua forma un sitio de enlace transitorio de tipo carbonato que adsorbe CO2 CHEMicamente con una entalpía de -50 a -75 kJ/mol, intermedia entre la fisisorción (-25 kJ/mol) y la quimisorción completa por aminas (-80 a -100 kJ/mol).
El resultado económico es decisivo. Los datos de campo publicados por Climeworks en 2024 y Heirloom en 2023 sobre sus respectivas ruedas Mammoth y de segunda generación muestran una carga de energía térmica un 35-55% inferior a la de la gel de sílice desnuda, un 60-70% inferior a la de la sílice funcionalizada con aminas y en paridad con los contactores de primera generación con amina líquida MEA en cuanto a CAPEX. La carga de LiCl representa el 12-22% en peso de la masa seca de gel de sílice, muy por encima del punto de deliquescencia del LiCl a granel (47% en peso), por lo que la sal permanece dispersa en la red mesoporosa en lugar de formar gotas de salmuera a granel. El coste total de material de un recubrimiento de gel de sílice impregnado con LiCl es aproximadamente de 9-14 USD por kg de recubrimiento terminado a una escala de 100 MT/año, de los cuales el LiCl representa 5-9 USD y el sustrato de gel de sílice, 3-5 USD; esto equivale a una décima parte del coste del MOF-303 por kg a los precios comerciales actuales.
Dentro del ciclo desecante: 3 pasos y 12 rpm
A medida que gira la rueda adsorbente, cada canal del tambor experimenta tres fases discretas —adsorción, regeneración y enfriamiento— por turnos. La geometría la establecen deflectores de placa sectorial en la carcasa de la rueda, que separan la zona adiabática de adsorción de la zona calentada de desorción; una división habitual es 75% adsorción, 20% desorción y 5% enfriamiento, aunque en regiones de alta humedad relativa en ocasiones se utiliza una proporción 80/15/5 para dar más tiempo de residencia al sector de regeneración. La velocidad de rotación, los porcentajes de los sectores y la temperatura de regeneración son los tres grados de libertad que el operador de la planta puede ajustar para optimizar la rueda según el clima local y el precio de la electricidad.
| Parámetro | Sector de adsorción | Sector de desorción | Sector de enfriamiento |
|---|---|---|---|
| % del sector respecto a la rotación | 70-80% | 15-25% | 3-7% |
| Caudal de aire por m^2 de superficie frontal | 0.8-1.6 m^3/s | 0,10-0,30 m^3/s | 0 (sin flujo) |
| Temperatura de entrada | 15-35 grados C (ambiente) | 80-110 grados C (regeneración) | 35-50 grados C (residual) |
| CO2 de entrada | 400-450 ppm | 2000-80000 ppm (circuito cerrado) | residual del sector anterior |
| HR de entrada | 30-90 % (ambiente) | 5-15 % (calentado, purga seca) | 20-40% |
| Tiempo de contacto por pasada | 10-40 s | 3-8 s | 1-3 s |
| Cambio en la carga superficial | +0,8 a +2,5 mmol CO2/g | -0,8 a -2,4 mmol CO2/g | -0,1 a -0,3 mmol CO2/g |
El ciclo presenta un óptimo de velocidad marcado en lugar de una relación monótona. Por debajo de 4 rpm, el borde de entrada se satura con CO2 mientras que el borde de salida aún tiene capacidad disponible, lo que genera una pérdida de 25-40% por canales. Por encima de 25 rpm, el sector de desorción no puede eliminar completamente la superficie porque el frente de calor no ha tenido tiempo de penetrar en el recubrimiento de 200-300 micrómetros; la eficiencia de regeneración disminuye del 95 al 65% y el adsorbente parcialmente cargado regresa al sector de adsorción. Para una rueda de 2,5 m de diámetro, con adsorción a temperatura ambiente y desorción a 80-110 °C, el óptimo es de 10-15 rpm, lo que proporciona 4-6 segundos de contacto en cada sector con un margen de capacidad no utilizada del 6-9%. Los variadores de frecuencia del motor de la rueda permiten ajustar la velocidad ±2 rpm según la telemetría de pureza de CO2 a la salida, lo que genera un ahorro de energía del 8-12% durante un ciclo diario de variación de la temperatura ambiente.
Para los lectores queMinuteMetric no estén familiarizados con la terminología del ciclo de desecación, un contraste útil es el siguienteMolecular Sieve 13X para captura de CO2: PSA frente a coste total de propiedad de la absorción química, que analiza el mismo equilibrio entre adsorción y presión en un diseño de lecho fijo, yPor qué su ciclo de regeneración se alarga cada vez más, que documenta el mismo retraso del frente térmico como modo de falla cuando el lecho es demasiado profundo para la temperatura de regeneración disponible.
Humedad relativa como variable principal
En una rueda de gel de sílice con LiCl, la HR ambiental no es solo una variable más: es la variable que determina si la rueda funciona o no. Por debajo del 30 % de HR (clima desértico árido: Atacama, suroeste de EE. UU., franja del Sáhara), la capacidad de trabajo de CO2 del gel de sílice con LiCl disminuye a 1,5-1,9 mmol/g porque la sinergia entre sal y agua necesita agua preadsorbida en la superficie del gel de sílice. Una rueda recubierta con 13X en el mismo clima rinde mejor: 13X alcanza 2,0-2,4 mmol CO2/g al 20 % de HR porque el fuerte campo electrostático en el catión fuera de la red cristalina (X^+ o Ca^2+) une el CO2 directamente mediante una interacción cuadrupolo-catión, y la adsorción comparativamente débil del agua en Competition a baja HR no desplaza el CO2 del sitio del catión.
Entre el 40-70 % de HR (clima templado oceánico: gran parte de Europa, el Noroeste del Pacífico, la costa oriental de Norteamérica, Japón y Corea), el gel de sílice con LiCl funciona en su mejor nivel. La actividad superficial del agua se sitúa en el rango de 0,4-0,7, donde el complejo LiCl-agua es más eficiente para mediar la unión del CO2, y la capacidad de trabajo de CO2 aumenta a 2,8-3,4 mmol/g. La rueda de 13X en el mismo rango de HR se satura con agua coadsorbida y pierde del 30-40 % de su capacidad de CO2 por esa adsorción competitiva; la temperatura de regeneración debe aumentarse de 140 a 180 grados C, lo que duplica la carga térmica y anula la ventaja de capacidad del 13X.
Por encima del 80 % de HR (clima tropical o monzónico), ninguno de los materiales funciona bien en una configuración de ruedas. El canal de la rueda se convierte en una superficie mojada donde el vapor de agua se condensa en los mesoporos y forma una película fina de salmuera que bloquea la difusión del CO2. Es obligatoria una etapa de predeshumidificación: normalmente, una tam molecular 3A o una rueda secundaria de enfriamiento con desecante reduce el aire al 50-60 % de HR antes de que entre en la rueda DAC. Esta unidad de predeshumidificación añade 400-600 kWh térmicos por t de CO2 capturado, y esa carga operativa es una de las razones clave por las que los proyectos de DAC de tercera generación en regiones cálidas y húmedas, como Singapur, no han adoptado contactores de ruedas y utilizan en su lugar depuración con disolventes líquidos de amina.
Compromiso entre materiales adsorbentes: gel de sílice con LiCl frente a 13X HP frente a MOF-303 frente a AER
Para quienes diseñan una rueda DAC, la elección de la química del adsorbente está determinada principalmente por la HR ambiental y la temperatura de integración térmica in situ. ElTam molecular 4A frente a 5A para la recirculación de pilas de electrolizadores PEManaliza el mismo compromiso entre 4A, 5A y 13X en un contexto de secado de hidrógeno y constituye una referencia útil para leer junto a esta sección.
| Adsorbente | Capacidad de trabajo de CO2 a 415 ppm, 25 °C | Temperatura de regeneración | Pureza de CO2 en el circuito de regeneración | RH de mejor ajuste | Coste del material (USD/kg, 100 MT/año) |
|---|---|---|---|---|---|
| Gel de sílice (Tipo A) | 0,5-1,2 mmol/g | 130-160 °C | 0,5-1,5 % vol. | 30-70% | 5-8 |
| Gel de sílice con LiCl (12-22 % en peso de LiCl) | 2,5-3,8 mmol/g | 70-95 °C | 1-4 % vol | 40-70% | 9-14 |
| 13X HP / LiLSX | 1,8-2,4 mmol/g | 140-180 °C | 3-12 % vol | <40 % (árido) | 12-20 |
| MOF-303 (Al-BTC) | 1.4-1.8 mmol/g | 60-85 °C | 8-15 % vol. | 30-90% | 80-150 (actual); 20-40 (2027-28E) |
| Resina de intercambio aniónico (cuaternaria-N) | 0,6-1,1 mmol/g | 110-140 °C | 5-10 vol% | 30-60% | 18-30 |
13X HP como especialista en climas áridos
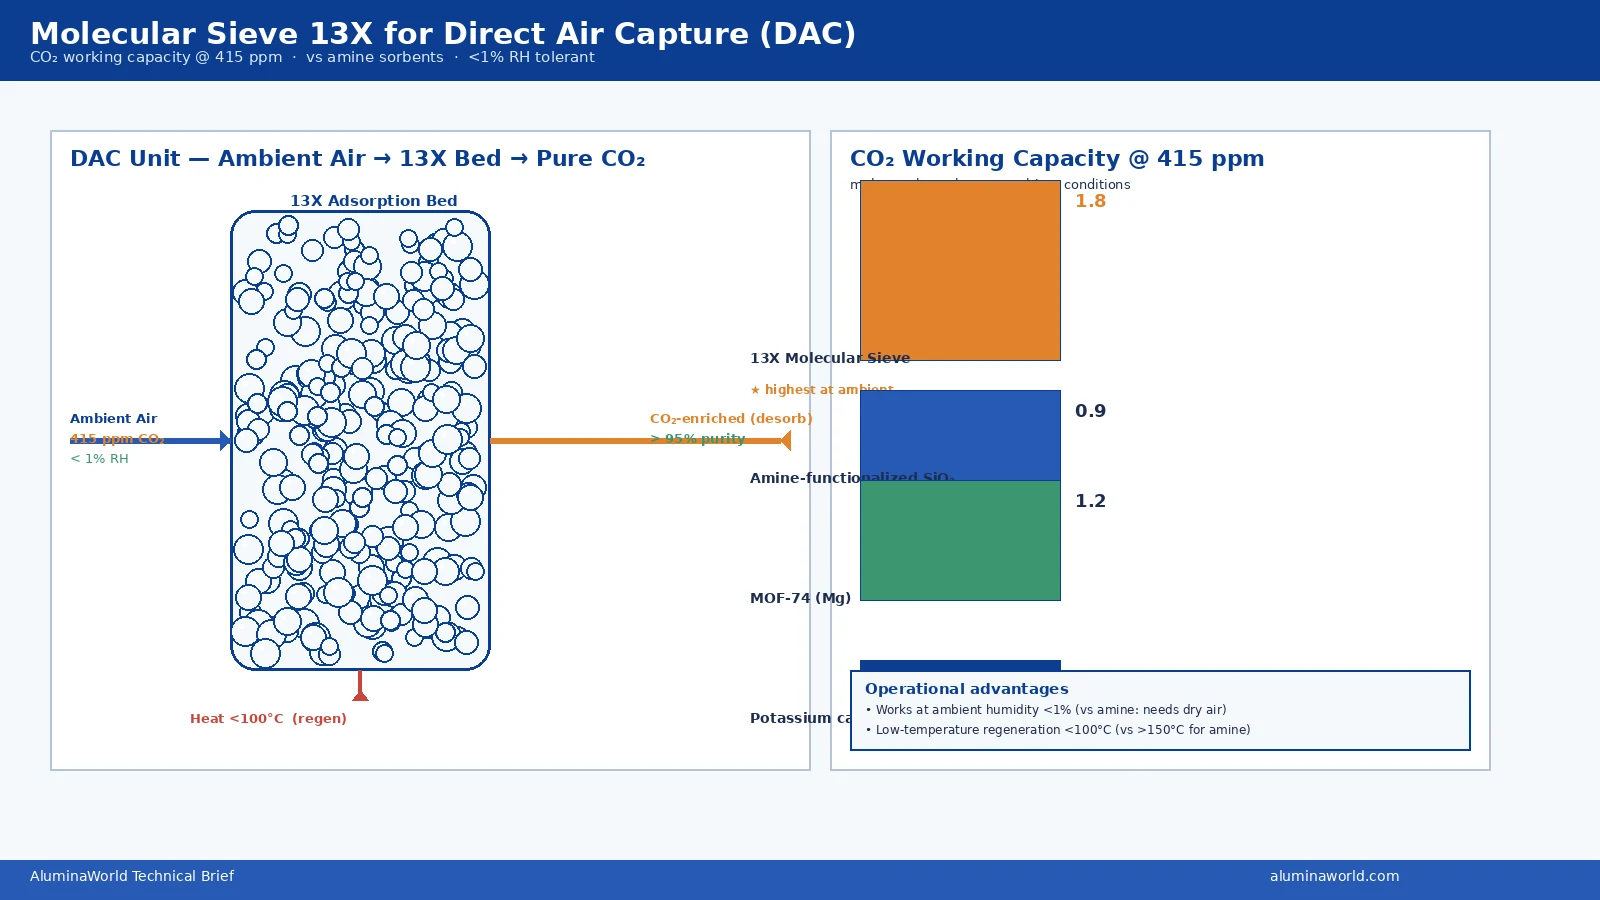
13X en grado de alta pureza (HP), comercializado también como LiLSX (X de sílice baja intercambiada con litio), ofrece la mayor capacidad de trabajo de CO2 por gramo entre las zeolitas comerciales a temperatura ambiente. El contenido de aglutinante debe ser inferior al 5 % en peso para mantener abiertas las bocas de poro; las formulaciones estándar de 13X con aglutinante fenólico contienen entre 15-20 % en peso de aglutinantes y pierden entre el 40-60 % de la capacidad de CO2 al triturar el material hasta formar una capa de 200 micrómetros. La contrapartida es que 13X HP presenta la temperatura de regeneración más alta (140-180 °C) y un ciclo de calentamiento más exigente energéticamente; sin embargo, la mayor pureza de CO2 en el circuito de regeneración (3-12 vol%) permite utilizar un compresor aguas abajo más pequeño y reducir el consumo parasites. Por ello, las ruedas de 13X son preferidas en regiones áridas (<30% RH) regions and in plants with on-site waste heat (geothermal, biogas CHP, cement kiln shell-side cooling).
MOF-303 y el límite superior de capacidad de trabajo
MOF-303 (Al(OH)(H2O)(1,3,5-benzenetricarboxylate), sintetizado por primera vez por Yaghi y sus colaboradores en UC Berkeley en 2018 y actualmente en fase piloto comercial en BASF, NuMat y Profmof) es el primer marco metal-orgánico con un sitio metálico abierto que adsorbe CO2 a una temperatura de regeneración de 60-85 °C, inferior a la temperatura de regeneración del gel de sílice-LiCl. La selectividad CO2/N2 a una presión parcial de 1000 mbar es de 165, la más alta de cualquier sorbente comercial para DAC, lo que permite obtener una pureza de CO2 del 8-15 % vol% en el circuito de regeneración y reduce a la mitad la carga de compresión posterior en comparación con el gel de sílice-LiCl. El inconveniente es el coste: actualmente entre USD 80-150/kg, con perspectivas de descenso a USD 20-40/kg a escala comercial de 100 MT/año para 2027-2028, una vez que Atomics, NuMat y Profmof понствуют en servicio sus reactores de síntesis a escala tonal.
Resina de intercambio aniónico como alternativa económica
Las resinas de intercambio aniónico macroreticulares funcionalizadas con amonio cuaternario (Diaion WA20, Lewatit MP500, Dowex Marathon 4000) son el sorbente de calidad DAC más económico a concentraciones industriales de CO2 (3-15 % vol% en gases de combustión), pero su capacidad de trabajo de CO2 a los 415 ppm relevantes para DAC disminuye a 0,6-1,1 mmol/g, por debajo del umbral objetivo de 1,5 mmol/g a partir del cual la masa del sistema de adsorción se considera aceptablemente reducida para una planta de 1.000-5.000 t/año. La AER sigue siendo la tecnología más utilizada para la mejora del biogás (CO2 al 30-45 % vol%) y en aplicaciones de calidad del aire interior, donde la presión parcial de CO2 es entre 100 y 1.000 veces superior a la del aire ambiente.
Consumo de energía específica y cargas auxiliares
El consumo de energía térmica de un contactor de rueda de gel de sílice-LiCl en condiciones de diseño (50 % HR, 25 °C de temperatura ambiente y 90 °C de regeneración) se sitúa entre 1.500 y 2.200 kWh térmicos por tonelada métrica de CO2 capturado, equivalente a 1,5-2,2 GJ/t. Esto es comparable al lavado con monoetanolamina (MEA), que requiere 3,0-4,0 GJ/t, pero se consigue a presión ambiente y sin las penalizaciones por degradación del disolvente que afectan a las aminas líquidas. El consumo eléctrico de los ventiladores y el calentador de regeneración es de 350-550 kWh/t de CO2, dominado por el soplante del circuito de regeneración (aumento de presión habitual de 2.000-4.000 Pa a través del panal de nido de abeja con una superficie abierta del 70 %, con un caudal de adsorción del 5-15 %).
| Tipo de contactor | Carga térmica (kWh/t CO2) | Carga eléctrica (kWh/t CO2) | Energía primaria total (mix renovable) | Huella por 1.000 t/año |
|---|---|---|---|---|
| Rueda de gel de sílice con LiCl | 1,500-2,200 | 350-550 | 900-1,500 | 800-1.400 m^2 |
| Rueda 13X HP (árida) | 2,300-3,000 | 400-600 | 1,100-1,800 | 600-900 m^2 |
| Rueda MOF-303 (2027-28E) | 1,000-1,600 | 300-450 | 650-1,100 | 700-1,100 m^2 |
| TSA de lecho fijo (13X, referencia de postcombustión) | 2,300-2,800 | 400-600 | 1,150-1,800 | 350-550 m^2 |
| Solvente líquido MEA (refinado posterior a la combustión) | 3,000-4,000 | 250-400 | 1,500-2,200 | 150-300 m^2 |
La energía primaria total con una mezcla eléctrica únicamente renovable se sitúa entre 900 y 1.500 kWh por tonelada de CO2 para la rueda de LiCl-gel de sílice. Con una mezcla eléctrica procedente de centrales de carbón, la energía primaria equivalente aumenta a 1.900-2.900 kWh/t debido a la eficiencia de conversión del 35-45% de las plantas térmicas. La proyección para la rueda MOF-303 es un 25-40% inferior a la de LiCl-gel de sílice; una planta DAC de 1 Mt/año operada con una red eléctrica renovable al 50% consumiría del orden de 1,5 TWh/año, equivalente a la producción de una-central eólica o solar dedicada de 200 MW.
Vida útil: desgaste, pérdida de sal y envenenamiento por SO2
La vida útil es de 5-9 años para las ruedas compuestas de LiCl-gel de sílice y de 4-7 años para las ruedas recubiertas con 13X en operaciones continuas de DAC. El mecanismo dominante al final de la vida útil es el desgaste del recubrimiento adsorbente del panal de扫码 giratorio. En cada revolución, el recubrimiento está expuesto de 12 a 40 segundos al flujo de aire que atraviesa los canales a una velocidad frontal de 1-3 m/s, y las partículas de gel de sílice o zeolita se redondean progresivamente y se expulsan como finos que deben filtrarse del circuito de regeneración. A modo de comparación,Ruptura del gas ácido en tamiz molecular 13Xrecorre el mismo mecanismo de desgaste en un tren de purga 13X en lecho fijo y las soluciones disponibles para el envenenamiento por SO2/H2S. La industria ha establecido una tasa de pérdida de masa del 0,3-0,5% anual para el gel de sílice con LiCl; el recubrimiento desciende por debajo del umbral de masa del 80% después de 6-8 años y la rueda debe volver a recubrirse (es arenar el recubrimiento antiguo, re impregnarse y curarse en horno a 180 grados C durante 12 horas) o sustituirse.
Las ruedas recubiertas con 13X son más resistentes al desgaste (0,15-0,25% de pérdida de masa anual), pero acumulan envenenamiento superficial por trazas de SO2 y NO2 de 200-300 ppm/año en despliegues industriales en cuencas de aire, lo que reduce la capacidad de trabajo de CO2 en 1-2% anual. El envenenamiento es reversible en etapas tempranas: un lavado con ácido diluido (0,5% HCl, 60 grados C, 2 horas de inmersión), seguido de aclarado con agua desionizada y regeneración térmica a 220 grados C, recupera el 90-95% de la capacidad inicial. En una planta DAC remota y árida, lejos de fuentes puntuales industriales, el envenenamiento por SO2 es prácticamente nulo y la rueda 13X alcanza la vida útil máxima de 7 años. Los despliegues costeros y cercanos a centrales eléctricas registrarán una vida útil inferior de 4-5 años y requerirán regeneración periódica mediante lavado ácido.
Las ruedas MOF-303 todavía se encuentran en estudio de envejecimiento acelerado; los datos preliminares de 2.000 horas de ciclos de prueba, con una temperatura de regeneración de 85 grados C y una humedad relativa del 90%, indican una vida útil proyectada de 4-5 años, coherente con la cinética de la transición de MOF amorfo a cristalino. La transición no constituye un fallo per se: la forma cristalina conserva el 60-70% de la capacidad de trabajo de CO2 del MOF fresco, pero se trata de una degradación lenta que el operador controla mediante pruebas mensuales de referencia de la tasa de captura de CO2. Las ruedas basadas en resina (AER) son las de menor vida útil, de 2-4 años, limitadas por la degradación oxidativa del nitrógeno cuaternario a la temperatura de regeneración de 110-140 grados C necesaria para liberar completamente el CO2 de los sitios de base fuerte.
Recetas de pruebas de aceptación para una nueva rueda DAC
Tres pruebas de campo complementarias constituyen el estándar para aceptar una nueva instalación de ruedas DAC. La prueba de barrido de ruptura de CO2 coloca un sensor de CO2 (NDIR, rango de 0-2.000 ppm, precisión de ±5 ppm) en la salida de la rueda y toma muestras a 1 Hz durante un periodo de 24 horas, integrando la concentración de CO2 a la salida menos la de entrada, multiplicada por el caudal de aire, para calcular la tasa media de captura en kg-CO2/día por m^2 de superficie frontal de la rueda. Una rueda sana de gel de sílice con LiCl entrega 8-15 kg-CO2/día/m^2 con un flujo de aire a nivel del mar y una temperatura ambiente de 25 grados C; una rueda 13X sana entrega 12-22 kg-CO2/día/m^2 en condiciones áridas. Los valores dentro de un ±10% de la línea base de aceptación de placa pasan la prueba; los valores por debajo del 75% activan acciones de diagnóstico de puesta en marcha. El procedimiento comparte muchos instrumentos con las pruebas de campo descritas enCama de tamiz molecular para gas de purga de un circuito de síntesis de amoníacoyRegeneración de disolvente en columna de captura de carbono con pulido por tamiz molecular, donde se utiliza una pila similar FTIR / NDIR / DP en la salida del lecho de pulido.
La verificación porAdsorción a temperatura variable es la segunda prueba. La temperatura de entrada del circuito de regeneración se aumenta de 70 a 110 °C en incrementos de 5 °C (para gel de sílice con LiCl) o de 130 a 180 °C (para 13X HP), y se representa la capacidad de trabajo de CO2 frente a la temperatura. La desviación respecto de la curva lineal prevista indica desgaste del recubrimiento, migración de sales fuera de la zona de adsorción o daño térmico del aglutinante. La tercera prueba es la línea base de caída de presión: la rueda funciona con el caudal de aire de diseño y ambos sectores abiertos, y la caída de presión en la rueda se compara con el valor nominal del fabricante (normalmente 80-150 Pa para una rueda de 0,5 m de profundidad). Un aumento del 30% durante 12 meses indica obstrucción de los canales del panal o densificación del recubrimiento y exige una acción de limpieza o sustitución.
Para cada una de estas tres pruebas, los datos de aceptación en planta deben registrarse semanalmente en el historians de la planta, con una alarma activada al alcanzar el 75% de la línea base original de aceptación para la tasa de captura de CO2, el 110% de la línea base original de la caída de presión y ante cualquier desviación fuera de ±5 °C de la curva prevista de temperatura de regeneración. Las pruebas de aceptación deben repetirse a los 3, 6, 12 y 24 meses posteriores a la puesta en marcha y, posteriormente, una vez al año.
Plantilla de especificación de compras (10 líneas necesarias)
| Línea | Parámetro | Especificación | Método de ensayo |
|---|---|---|---|
| 1 | Tipo de sorbente | Gel de sílice impregnado con LiCl (12-22 % p/p de LiCl sobre base seca) o 13X HP (aglutinante< 5 wt%) | Certificado de análisis del fabricante (COA) |
| 2 | Capacidad de trabajo de CO2 a 415 ppm | >= 2,5 mmol/g para gel de sílice con LiCl; >= 1,8 mmol/g para 13X HP | Análisis termogravimétrico (TGA) de 25 a 90 °C |
| 3 | Espesor del recubrimiento en el panal | 200-300 micrómetros, uniformidad de ±10% | Sonda de corrientes所产生的 eddy en 9 puntos |
| 4 | Pérdida por atricción (prueba de torsión de 5 horas ASTM D4058) | <= 0.5 wt% | ASTM D4058 |
| 5 | Resistencia a la compresión (equivalente a gránulo de 1/8 de pulgada o recubrimiento) | >= 4 kg de media | ASTM D4179 |
| 6 | Área superficial BET | >= 700 m^2/g (soporte de gel de sílice); >= 750 m^2/g (13X HP) | ASTM D3663 |
| 7 | Uniformidad de distribución de LiCl | ±2 wt% en 5 zonas muestreadas | ICP-OES sobre digesto ácido |
| 8 | Temperatura de regeneración (ensayo de 10.000 ciclos) | <= 95 degrees C (LiCl); <= 180 degrees C (13X) for >= 95% de eficiencia de regeneración | Banco de pruebas de volante piloto |
| 9 | Tolerancia al SO2 | <= 3% capacity loss after 1,000 hours at 200 ppb SO2 | ASTM D7554 (modificado) |
| 10 | Sustrato de panal | Cerámica cordierita, paso de celda de 4 mm, superficie abierta del 65-70%, profundidad de 0,5 m | ASTM C515 |
Al emitir una RFQ a un proveedor para una rueda DAC, los siete criterios de aceptación anteriores son los partidas que con mayor frecuencia se negocian. La especificación del contenido de LiCl es la única disputa más común: algunos proveedores cotizan una carga nominal de LiCl del 22% en peso sobre el sustrato sintetizado, pero entregan ruedas recubiertas con un 14-16% en peso después de la calcinación. Exija siempre la prueba de carga de LiCl (partida 7) como un criterio independiente de aprobación o rechazo, en lugar de vincularlo a la cifra "nominal" del proveedor.
Próximos pasos
Si está dimensionando un nuevo contactor de rueda DAC o evaluando un cambio de sorbente (LiCl-gel de sílice a MOF-303, o una rueda 13X a un contactor TSA de 4 lechos), la vía más rápida es una llamada de ingeniería de 30 minutos con nuestro equipo. Envíenos los siete parámetros de especificación de la tabla anterior, junto con su rango de HR ambiental (percentiles 10, 50 y 90), la temperatura de integración de calor en planta (geotérmica, agua de camisa de CHP o lado exterior del horno) y su objetivo anual de captura (t/año); le devolveremos una recomendación de selección de sorbente, el diámetro de rueda y la velocidad de rotación recomendados, y una proyección de costos operativos a 5 años en un plazo de 48 horas.
Preguntas frecuentes
¿Qué es una rueda de adsorbente DAC y en qué se diferencia de un contactor TSA de lecho fijo?
Una rueda de adsorbente DAC es un tambor rotativo de panal (1,5-3,6 m de diámetro y 0,2-1,0 m de ancho frontal) impregnado con un adsorbente funcionalizado con aminas o impregnado con sal, que gira a través de dos zonas: un sector de adsorción, donde 415 ppm de CO2 del aire ambiente se fijan a la superficie, y un sector de desorción, donde una pequeña corriente de gas de purga calentado (80-110 °C) libera el CO2 como gas concentrado (1-10 % vol.) para su posterior compresión o mineralización. Un contactor TSA de lecho fijo utiliza, en cambio, 2-4 depósitos estacionarios con ciclos temporizados de calentamiento/enfriamiento/adsorción. La rueda sacrifica la perfección termodinámica a cambio de la operación continua: evita el tiempo muerto de enfriamiento de 2-6 minutos que limita la utilización del lecho TSA al 65-80 %, pero presenta un mayor consumo parasitario del ventilador por unidad de CO2 capturado, ya que solo el 70-85 % del área de la rueda se encuentra en el sector de adsorción en cada momento.
¿Por qué las ruedas de gel de sílice/LiCl sustituyeron al gel de sílice común en los contactores DAC de tercera generación?
El gel de sílice común funciona en ruedas de deshumidificación para HVAC con una HR del 30-80 %, pero, a las concentraciones de CO2 de 400-1000 ppm típicas de la operación DAC, presenta tres limitaciones: baja capacidad de equilibrio de CO2 (0,5-1,2 mmol/g), ausencia de selectividad química del CO2 frente al N2/O2 (depende únicamente de la fisisorción) y cinéticas de desorción lentas que exigen una regeneración a 130-160 °C. La impregnación de la estructura porosa del gel de sílice con cloruro de litio reduce la temperatura de regeneración a 70-95 °C y aumenta la capacidad de trabajo aparente de CO2 hasta 2,5-3,8 mmol/g a 400 ppm de CO2. El LiCl actúa como una sal higroscópica dispersa que preconcentra el agua en la superficie y crea un sitio de enlace transitorio similar a un carbonato, por lo que la rueda se comporta como un sorbente químico sin el coste de un MOF integral funcionalizado con aminas. Los datos de campo de las ruedas de segunda generación de Climeworks Mammoth y Heirloom muestran una demanda de energía térmica entre un 35-55 % inferior a la del gel de sílice sin tratar.
¿Cuál es el ciclo de desecante de una rueda de adsorbente DAC de aire ambiente?
El ciclo de desecante es la secuencia de 3 etapas que experimenta una pequeña porción del área de la rueda en cada rotación: (1) adsorción a temperatura ambiente (15-35 °C) durante el 60-80 % de la rotación, donde 415 ppm de CO2 y 4000-12000 ppm de vapor de agua se fijan a la matriz de gel de sílice-LiCl; (2) regeneración a contrapcorriente mediante aire de purga calentado a 80-110 °C, calentado previamente por vía eléctrica o de vapor, que arrastra el CO2 y el agua hacia un circuito de regeneración de bajo caudal (5-15 % del caudal de adsorción); (3) enfriamiento mediante una pequeña purga de aire ambiente antes de volver a entrar en el sector de adsorción. La velocidad de rotación habitual es de 5-20 revoluciones por hora (12-72 segundos de permanencia por sector), y la relación entre la velocidad de rotación y la capacidad de trabajo de CO2 presenta un óptimo marcado: 12 rpm es el punto operativo óptimo para una distribución de sectores del 75 % de adsorción, el 20 % de desorción y el 5 % de enfriamiento.
¿Puede funcionar una rueda de tamiz molecular 13X en un contactor DAC?
Sí, pero solo en el grado HP de alta pureza (LiLSX o 13X-APG), con un contenido de aglutinante inferior al 5% y una mesoporosidad controlada que eleva la selectividad CO2/N2 a 90-110. Un pellet estándar de 13X de malla 4x8 triturado hasta formar una capa de 200 micrómetros pierde entre el 40% y el 60% de su capacidad de trabajo de CO2, ya que los aglutinantes y los límites entre granos bloquean las bocas de los poros. Las ruedas de 13X funcionan a temperaturas más elevadas (regeneración de 140-180 °C frente a 80-110 °C del gel de sílice con LiCl) debido a que la energía de unión del CO2 en el sitio catiónico del 13X es mayor. Sin embargo, la capacidad de trabajo a 415 ppm de CO2 alcanza 1,8-2,4 mmol/g, el doble que la del gel de sílice convencional. La penalización térmica se compensa parcialmente con una mayor pureza de CO2 en el circuito de regeneración (3-12 vol% de CO2 frente a 1-4 vol% del gel de sílice con LiCl), lo que reduce el trabajo de compresión aguas abajo.
¿Cuál es la demanda energética por kg de CO2 capturado por una rueda adsorbente DAC?
La demanda de energía térmica de un contactor de ruedas de gel de sílice con LiCl de última generación es de 1500-2200 kWh térmicos por tonelada métrica de CO2 capturado (1,5-2,2 GJ/t), comparable al lavado con líquido de monoetanolamina (MEA), pero lograda a presión ambiental y sin degradación del disolvente. La demanda de energía eléctrica para los ventiladores y el calentador de regeneración es de 350-550 kWh/t-CO2, dominada por el soplante del circuito de regeneración (elevación de presión habitual de 2000-4000 Pa en un panal deHormigón con un 70% de área frontal abierta). La energía primaria equivalente total es de 1900-2900 kWh/t-CO2 con una mezcla de electricidad generada con carbón, o de 900-1500 kWh/t-CO2 con una mezcla renovable. En comparación, un contactor TSA de lecho fijo con tamiz 13X para combustión posterior requiere 2300-2800 kWh/t térmicos más 400-600 kWh/t eléctricos. Por tanto, la configuración de ruedas ofrece una ventaja del 15-30% en energía específica, a costa de una superficie ocupada entre 2 y 3 veces mayor por tonelada/año de capacidad de captura.
¿Cómo afecta la humedad a la elección entre gel de sílice con LiCl y 13X en ruedas DAC?
La humedad es la variable operativa dominante. Por debajo del 30% de HR (clima desértico árido), las ruedas de 13X rinden mejor que el gel de sílice con LiCl porque la cobertura superficial de CO2 no se diluye por la adsorción competitions de agua: el 13X alcanza 2,0-2,4 mmol CO2/g al 20% de HR, mientras que el gel de sílice con LiCl desciende a 1,5-1,9 mmol/g. Entre el 40% y el 70% de HR (clima oceánico templado), el gel de sílice con LiCl es la mejor opción porque la sinergia LiCl-humedad precarga agua sobre la superficie y acelera la quimisorción de CO2 hasta 2,8-3,4 mmol/g, mientras que la rueda de 13X se satura con vapor de agua y pierde entre el 30% y el 40% de su capacidad de CO2. Por encima del 80% de HR (clima tropical o de monzón), ninguno de los materiales funciona bien en una configuración de ruedas y se requiere una etapa de pre-des humidificación (normalmente un tamiz molecular 3A o una rueda de enfriamiento desecante).
¿Cuál es el papel de MOF-303 en las ruedas DAC de nueva generación?
MOF-303 (Al(OH)(H2O)(1,3,5-benzenetricarboxilato)) es el primer marco metalorgánico que ofrece una capacidad de trabajo de CO2 de 1,4-1,8 mmol/g a 415 ppm de CO2 y de 1,2-1,8 mmol/g con regeneración a temperatura ambiente (60-85 °C), al formularse como un recubrimiento de 200-300 micrómetros sobre un sustrato de nido de abeja. Las ruedas DAC piloto en funcionamiento en las instalaciones de SINTEF en Noruega y en la plataforma de pruebas de Arizona State University han demostrado 1100-1600 kWh térmicos por t-CO2 capturada, un 25-40% menos que el mejor valor registrado por el gel de sílice con LiCl. MOF-303 también presenta una selectividad de 30-50x para CO2 frente a N2, por lo que el circuito de regeneración entrega 8-15 vol% de CO2, lo que reduce a la mitad la carga de compresión posterior. La principal barrera para el escalado es el coste de síntesis de MOF, actualmente entre USD 80-150/kg frente a USD 8-15/kg para el gel de sílice con LiCl, aunque varios fabricantes de MOF aspiran a alcanzar USD 20-40/kg para una escala de 100 MT/año en 2027-2028.
¿Cómo afecta la velocidad de rotación de la rueda a la capacidad de trabajo de CO2 en la práctica?
La velocidad de rotación tiene un óptimo marcado y no presenta una relación monótona. Si es demasiado lenta (menos de 4 rpm para una rueda de 2,5 m de diámetro con un 75% del sector de adsorción), el borde de entrada del sector de adsorción se satura de CO2 mientras que el borde de salida conserva capacidad sin utilizar, lo que genera una pérdida de canalización del 25-40%. Si es demasiado rápida (por encima de 25 rpm), el sector de desorción no puede eliminar completamente la superficie porque el frente de calor no ha tenido tiempo de penetrar en el recubrimiento de adsorbente de 200-300 micrómetros; la eficiencia de regeneración baja del 95% al 65% y la rueda devuelve sorbente parcialmente cargado al sector de adsorción. El óptimo es de 10-15 rpm para una zona de adsorción a temperatura ambiente emparejada con una zona de desorción de 80-110 °C; esto proporciona 4-6 segundos de contacto en cada sector y un margen de capacidad sin utilizar del 6-9%.
¿Cuál es la vida útil de una rueda de adsorbente en operación DAC continua?
La vida útil es de 5-9 años para ruedas compuestas de gel de sílice con LiCl y de 4-7 años para ruedas recubiertas con 13X en operación DAC continua. El mecanismo dominante de fin de vida es el desgaste del recubrimiento de adsorbente debido a la rotación del nido de abeja. El gel de sílice con LiCl pierde entre el 0,3-0,5% de su sal impregnada al año por la migración de humedad durante los ciclos térmicos; la masa del recubrimiento desciende por debajo del umbral del 80% de la masa original después de 6-8 años, por lo que la rueda debe recibir un nuevo recubrimiento o ser sustituida. Las ruedas recubiertas con 13X son más resistentes al desgaste, pero acumulan envenenamiento superficial por trazas de SO2 y NO2 a 200-300 ppm/año en despliegues en zonas industriales con contaminación del aire, lo que reduce la capacidad de trabajo de CO2 en un 1-2% al año. Las ruedas de MOF-303 aún se encuentran en estudio de envejecimiento acelerado; los datos preliminares indican una vida proyectada de 4-5 años.
¿Cómo se verifica el rendimiento del DAC de rueda en las pruebas de aceptación en campo?
Se utilizan tres pruebas de campo complementarias: (1) prueba de barrido de ruptura de CO2, en la que el sensor de CO2 en la salida de la rueda se muestrea a 1 Hz durante un periodo de 24 horas y los datos se integran para calcular la tasa media de captura (kg-CO2/día/m^2 de superficie frontal de la rueda); una rueda sana de gel de sílice-LiCl alcanza 8-15 kg-CO2/día/m^2 con un flujo de aire a nivel del mar, mientras que una rueda sana de 13X alcanza 12-22 kg-CO2/día/m^2. (2) Verificación del ciclo de temperatura, en la que la temperatura de entrada del lazo de regeneración se aumenta de 70 a 110 grados C en incrementos de 5 grados C y se representa la capacidad de trabajo de CO2; una desviación respecto de la curva lineal esperada indica desgaste del recubrimiento o pérdida de sal. (3) Caída de presión de referencia frente al valor de la placa del fabricante al caudal de diseño (normalmente 80-150 Pa para una rueda de 0,5 m de profundidad); un aumento superior al 30% en 12 meses indica obstrucción de los canales de nido de abeja o densificación del recubrimiento y desencadena una limpieza o sustitución.
¿En qué lugar encaja la tecnología de ruedas adsorbentes para DAC en el conjunto más amplio de captura de CO2?
La configuración de ruedas es una de las tres geometrías de contactores concorrentes para DAC, junto con TSA de lecho fijo (2-4 recipientes con ciclos temporizados) y TSA de lecho fluidizado (partículas de adsorbente similares a arena en un lazo circulante). Las ruedas son más adecuadas para capacidades de captura entre 100 t-CO2/año y 5.000 t-CO2/año por tren, lo que cubre la mayoría de los tamaños de proyectos comerciales de DAC anunciados hasta 2026 (Climeworks Mammoth, Heirloom California, Global Thermostat Cuba). Por debajo de 100 t/año, predominan las unidades skid prefabricadas con una sola rueda de 1,0 m. Por encima de 5.000 t/año, los trenes en paralelo resultan económicamente competitivos con TSA de lecho fijo a escala de 10.000-50.000 t/año. Para fuentes de CO2 puro (horno de cemento, fermentación de bioetanol, corriente de escape de CO2 de una planta de amoníaco), el DAC de rueda ofrece pocas ventajas, y una configuración de adsorción por oscilación de vacío (VSA) de lecho fijo con 13X o una corriente de escape de los equipos existentes de lavado con aminas son las opciones probadas en campo.
¿Puede la rueda soportar los contaminantes industriales del aire (SO2, NO2, PM2.5)?
Sí, con tres advertencias. El SO2 y el NO2 envenenan la superficie del gel de sílice-LiCl y del 13X a tasas de pérdida de capacidad de CO2 del 0,5-1,5% por 100 ppb-mes de exposición acumulada; en una planta situada en una zona industrial con una concentración media de 20-30 ppb de SO2, la pérdida anual de capacidad es del 3-5% y la rueda necesita un nuevo recubrimiento después de 4-5 años, en lugar de 6-8 años. Es obligatorio instalar un prefiltrador MERV-13/14 (99,5% de eliminación de PM2.5 de 0,3-1,0 micrómetro) en la entrada de aire; sin él, el material particulado se deposita y forma coke sobre el recubrimiento de gel de sílice en puntos calientes locales de 250-300 grados C y bloquea irreversiblemente el 15-25% de los poros durante 18-24 meses. En ubicaciones costeras con aerosol de sal marina, también se requiere un prefiltrador adicional de NaCl (malla resistente a la corrosión, 10 micrómetros) para evitar que el cloruro compita con el LiCl en los sitios activos.
